
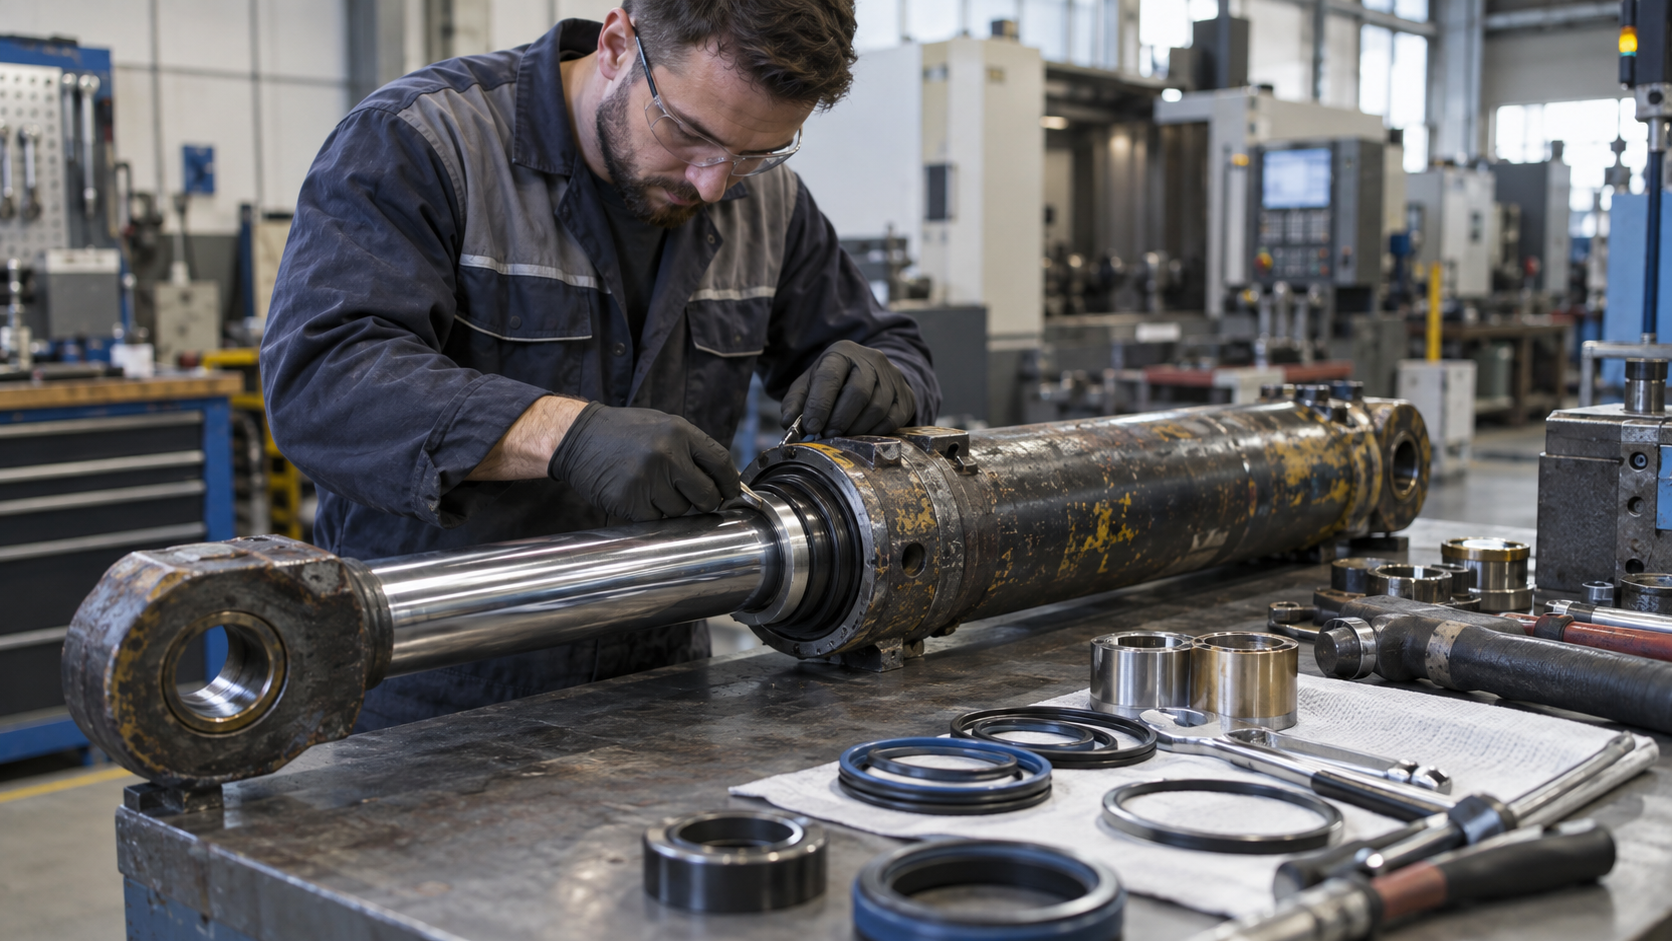
Un vérin hydraulique qui fuit, qui perd sa force ou dont la tige est rayée immobilise rarement un seul composant : c’est souvent toute une machine, une presse, un engin agricole ou une ligne de production qui s’arrête. Face à cette situation, le réflexe le plus courant consiste à commander un vérin neuf. Pourtant, dans la majorité des cas, la réparation d’un vérin hydraulique est possible, plus rapide et nettement moins coûteuse qu’un remplacement, à condition d’être réalisée par un atelier équipé pour démonter, usiner, remplacer les joints et remonter le composant dans les règles. Cet article explique comment reconnaître un vérin réparable, quelles sont les étapes d’un reconditionnement complet, dans quels cas le remplacement reste préférable, et pourquoi confier cette intervention à un atelier de mécanique industrielle proche de chez vous, dans le secteur d’Arras et des Hauts-de-France, change concrètement les délais.
Pourquoi un vérin hydraulique tombe en panne
Un vérin hydraulique est un composant simple en apparence : un cylindre, un piston, une tige, des joints et des raccords. Mais il travaille sous des pressions élevées, parfois plusieurs centaines de bars, dans des environnements poussiéreux, humides ou soumis à des chocs. Les défaillances suivent presque toujours les mêmes schémas, et les identifier permet de réparer efficacement plutôt que de traiter uniquement le symptôme.
L’usure des joints et des guidages
Les joints d’étanchéité et les bagues de guidage sont les pièces d’usure naturelles d’un vérin. Avec le temps, la chaleur, les cycles répétés et la contamination de l’huile, ils perdent leur élasticité, se fissurent ou s’extrudent. Le résultat se manifeste par une fuite externe au niveau de la tige, ou par une fuite interne entre les deux chambres du piston, qui se traduit par une perte de force, une descente lente sous charge ou un vérin qui ne tient plus sa position. Dans ce cas, le remplacement d’un jeu de joints complet suffit souvent à retrouver un fonctionnement normal.
Les dommages sur la tige et le fût
La tige chromée est la partie la plus exposée. Un impact, une projection de gravier, un frottement contre une pièce mal alignée ou simplement la corrosion créent des rayures et des piqûres qui détruisent progressivement le joint racleur et le joint de tige. Le fût, de son côté, peut être ovalisé, rayé intérieurement par une contamination de l’huile ou déformé par un choc. Ces dommages ne se règlent pas avec un simple changement de joints : ils exigent une intervention d’usinage ou le remplacement de l’élément concerné.
Les causes liées à l’installation et à l’huile
Un vérin monté avec un défaut d’alignement subit des efforts latéraux pour lesquels il n’a pas été conçu. Les guidages s’usent alors de façon dissymétrique, la tige fléchit et les joints sont sollicités anormalement. Une huile contaminée, trop vieille ou inadaptée accélère encore le phénomène. Lors d’une réparation, l’atelier ne se contente pas de remettre le vérin en état : il signale aussi les causes probables de la panne pour éviter qu’elle ne se reproduise quelques mois plus tard.
Réparer ou remplacer : comment décider
La question se pose à chaque panne, et la réponse dépend de trois critères : l’état réel des composants, la disponibilité d’un vérin neuf équivalent et le coût global, délai compris.
Les cas où la réparation est la meilleure option
Un vérin dont le fût et la tige sont sains, ou légèrement marqués, se répare en changeant les joints et en reprenant les surfaces si nécessaire. C’est également le choix évident pour les vérins de grandes dimensions, les modèles spécifiques à une machine ancienne ou les composants dont le fabricant n’existe plus : un vérin neuf équivalent serait soit introuvable, soit livré sous plusieurs semaines. Pour les industriels de la cartonnerie, de l’agroalimentaire ou du recyclage, dont les équipements comportent souvent des vérins sur mesure, la réparation est la solution qui remet la machine en service le plus vite.
Les cas où le remplacement s’impose
Lorsque le fût est fissuré, que la tige est courbée au-delà de ce qu’un redressage permet, ou que le coût cumulé des pièces et de l’usinage dépasse celui d’un vérin standard disponible en stock, le remplacement devient plus raisonnable. Un atelier sérieux le dit clairement après diagnostic, plutôt que d’engager une réparation qui ne tiendra pas. Dans certains cas, la meilleure réponse est une conception neuve, reprenant les cotes d’encombrement de l’ancien vérin avec des matériaux ou des joints mieux adaptés à l’usage.
Le rôle du diagnostic avant tout devis
Le vérin est démonté, nettoyé, et chaque élément est mesuré : diamètre et rectitude de la tige, état du chromage, cylindricité du fût, jeu des guidages, état des filetages et des raccords. Ce diagnostic conditionne le devis. Il permet de distinguer une simple réfection de joints d’une remise en état lourde, et d’annoncer un délai réaliste. Pour accélérer cette étape, il est utile de transmettre à l’atelier la référence du vérin si elle est lisible, une photo de la fuite ou du dommage, et une description du symptôme constaté sur la machine.
Les étapes d’un reconditionnement complet de vérin hydraulique
Un reconditionnement bien mené suit une méthode précise. Chaque étape a son importance, et c’est l’ensemble qui garantit que le vérin réparé retrouvera des performances équivalentes à un composant neuf.
Démontage, nettoyage et expertise
Le vérin est vidangé, démonté sur un banc adapté à sa taille et entièrement nettoyé. Les joints usagés sont retirés et identifiés afin de commander ou de prélever en stock le jeu de remplacement correspondant. Chaque pièce est ensuite contrôlée dimensionnellement pour établir la liste des travaux nécessaires.
Usinage et remise en état des pièces
C’est ici qu’un atelier de mécanique industrielle fait la différence par rapport à un simple distributeur de joints. Un fût rayé peut être réalésé ou rodé pour retrouver un état de surface correct. Une tige marquée peut être rectifiée puis rechromée, ou remplacée par une tige neuve fabriquée sur mesure par tournage, avec reprise des filetages et des logements. Les pistons, fonds et têtes de vérin peuvent être reproduits à l’identique lorsqu’ils sont trop endommagés ou introuvables. Cette capacité à fabriquer les pièces manquantes en interne évite les délais d’approvisionnement et permet de traiter des vérins de toutes dimensions, du petit vérin d’équipement agricole au gros vérin de presse.
Remplacement des joints et remontage
Le jeu de joints est choisi en fonction des dimensions relevées, de la pression de service, de la température et du fluide utilisé. Disposer d’un stock important de joints permet de traiter la plupart des interventions sans attendre une livraison. Le remontage s’effectue avec des outils adaptés pour ne pas endommager les lèvres d’étanchéité, en respectant les couples de serrage et l’orientation des joints. Un vérin remonté à la hâte avec un joint pincé fuira dès la première mise en pression.
Essais sous pression et contrôle final
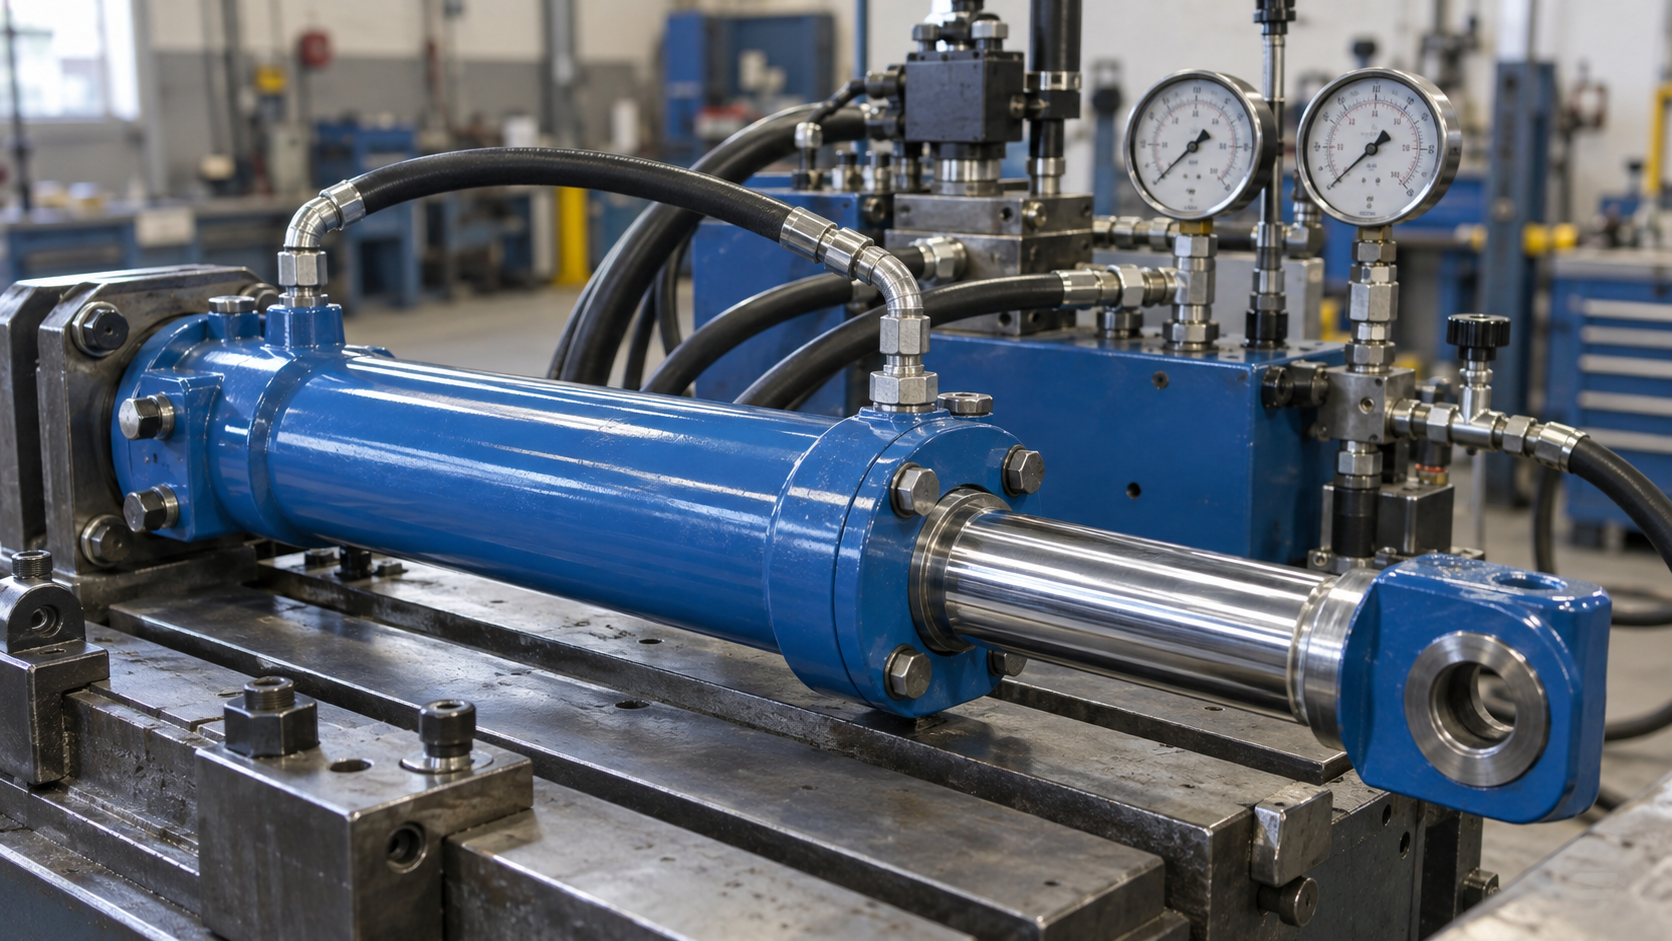
Avant restitution, le vérin est testé sur banc : montée en pression, maintien de la charge, contrôle de l’absence de fuite interne et externe, vérification du déplacement sur toute la course. Ces essais valident la réparation et rassurent le client sur le comportement du composant une fois remonté sur la machine. Un compte-rendu peut accompagner le vérin, notamment pour les équipements soumis à une exigence de traçabilité.
Ce qu’apporte un atelier local pour la réparation de vérins
La réparation d’un vérin est souvent une urgence. Chaque jour d’arrêt coûte, et la logistique compte autant que la qualité technique.
Un délai de remise en service réduit
Un atelier situé à proximité permet de déposer le vérin le matin et, pour une réfection de joints simple, de le récupérer très rapidement. Pour les entreprises implantées autour d’Arras, de Lens, de Béthune, de Douai ou de Cambrai, la proximité d’un atelier disposant à la fois du stock de joints, des machines d’usinage et du banc d’essai supprime les transports vers un centre de réparation éloigné et les semaines d’attente qui en découlent. Un service d’enlèvement et de livraison dédié complète cette réactivité.
Une réparation qui prend en compte la machine
Un vérin ne tombe pas en panne isolément. Un atelier habitué à la maintenance industrielle et au dépannage d’urgence examine aussi les axes, les chapes, les bagues et les articulations qui entourent le vérin. Un axe usé ou une chape ovalisée provoquent le désalignement qui a détruit les joints. Réparer le vérin sans traiter ces éléments condamne à recommencer. Cette approche globale, qui associe hydraulique et mécanique, est ce qui distingue une réparation durable d’une intervention provisoire.
La possibilité de concevoir un vérin adapté
Lorsque le vérin d’origine n’est plus disponible, ou lorsque ses performances ne correspondent plus aux besoins de la machine, l’atelier peut concevoir et fabriquer un vérin neuf : choix de la course, du diamètre, de la pression de service, des fixations et des matériaux, avec une attention particulière aux contraintes de l’application, comme le lavage fréquent en agroalimentaire ou l’abrasion dans le recyclage. Cette solution évite l’adaptation hasardeuse d’un vérin standard qui ne correspond pas exactement à l’encombrement disponible.
Prolonger la durée de vie d’un vérin réparé
Une fois le vérin remis en service, quelques bonnes pratiques permettent d’espacer les interventions et de préserver l’investissement.
Surveiller la propreté de l’huile et l’état de la tige
La contamination de l’huile est la première cause d’usure prématurée des joints et des surfaces de frottement. Respecter les intervalles de remplacement du fluide et des filtres, vérifier l’absence d’eau dans le circuit et contrôler régulièrement l’état de la tige, notamment les rayures et les traces de corrosion, permet de détecter une dégradation avant qu’elle ne provoque une fuite. Un soufflet de protection sur les vérins exposés aux projections limite fortement les dommages sur le chromage.
Contrôler l’alignement et les fixations
Les jeux dans les axes et les chapes doivent être vérifiés lors des opérations de maintenance préventive. Un alignement correct garantit que le vérin ne travaille qu’en effort axial, ce pour quoi il est conçu. Intégrer ces contrôles au plan de maintenance de la machine, avec une inspection visuelle des fuites, prolonge sensiblement la durée de vie des composants hydrauliques et évite les arrêts non planifiés.
Faire réparer vos vérins hydrauliques près d’Arras
Les Ateliers Grare réparent et conçoivent des vérins hydrauliques pour les industriels, les équipementiers et les agriculteurs des Hauts-de-France depuis leur site de Feuchy, dans la zone Artoipôle en bordure de l’autoroute A1. L’atelier dispose d’un stock important de joints, d’un parc de plus de quarante machines-outils pour fabriquer les tiges, pistons et pièces introuvables, et d’une organisation orientée vers le dépannage d’urgence. Cette combinaison permet de traiter un vérin dans son ensemble, du diagnostic aux essais, sans sous-traiter les opérations d’usinage.
Fort de plus d’un siècle d’expérience en mécanique industrielle, l’atelier intervient aussi bien sur des vérins de presses, de bennes ou de machines spéciales que sur des équipements agricoles ou de recyclage. Les composants environnants, axes, chapes, bagues et supports, peuvent être remis en état ou refabriqués dans le même temps, ce qui garantit une réparation complète et durable.
Pour obtenir un diagnostic et un chiffrage, transmettez la référence ou les dimensions de votre vérin, quelques photographies du dommage et une description du symptôme, ou déposez directement le composant à l’atelier. Vous pouvez demander votre devis de réparation de vérin hydraulique via le formulaire du site : un technicien vous recontacte rapidement pour organiser l’enlèvement, la réparation et la remise en service de votre équipement.